Рефераты по рекламе
Рефераты по физике
Рефераты по философии
Рефераты по финансам
Рефераты по химии
Рефераты по хозяйственному праву
Рефераты по цифровым устройствам
Рефераты по экологическому праву
Рефераты по экономико-математическому моделированию
Рефераты по экономической географии
Рефераты по экономической теории
Рефераты по этике
Рефераты по юриспруденции
Рефераты по языковедению
Рефераты по юридическим наукам
Рефераты по истории
Рефераты по компьютерным наукам
Рефераты по медицинским наукам
Рефераты по финансовым наукам
Рефераты по управленческим наукам
Психология и педагогика
Промышленность производство
Биология и химия
Языкознание филология
Издательское дело и полиграфия
Рефераты по краеведению и этнографии
Рефераты по религии и мифологии
Рефераты по медицине
Рефераты по сексологии
Рефераты по информатике программированию
Краткое содержание произведений
Реферат: Проектирование станочного приспособления для операции Сверление детали Вал (WinWord 2000 CorelDraw 9.0)
Реферат: Проектирование станочного приспособления для операции Сверление детали Вал (WinWord 2000 CorelDraw 9.0)
 Министерство Общего и Профессионального Образования РФ
Московская Государственная Академия
Приборостроения и Информатики
Кафедра: "Технологической Информатики и Технологии Машиностроения"
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
К расчетно-графической работе
Тема: "Проектирование технологической оснастки"
Студент Бакачёв А.И.
Шифр 96009
Специальность 1201
Руководитель Ершов А.А.
УКП Стромынка
Москва, 2000 г.
 Министерство Общего и Профессионального Образования РФ
Московская Государственная Академия
Приборостроения и Информатики
Кафедра: "Технологической Информатики и Технологии Машиностроения"
ЗАДАНИЕ
Студент Бакачёв А.И.
1. Расчетно-графическая работа - Проектирование станочных приспособлений
2. Срок сдачи работы - _________________________
(дата)
3. Исходные данные - согласно методическим указаниям.
4. Перечень графического материала – чертеж приспособления, 1 лист формат А1
Руководитель: ____________________________ / Ершов А.А. /
Задание принято: _________________________
(дата)
Студент: ________________________________
(подпись)
 Содержание:
| Введение | 4 |
| 1. Проектирование станочного приспособления | 5 |
| 1.1. Техническое задание | 5 |
| 1.2. Последовательность и этапы при проектировании станочных приспособлений | 6 |
| 1.3. Выбор и обоснование системы станочного приспособления | 7 |
| 2. Выбор способа установки заготовки в станочном приспособлении | 8 |
| 2.1. Выбор схемы базирования | 8 |
| 2.2. Предварительная оценка точности обработки | 11 |
| 2.3. Окончательный точностной расчет. | 13 |
| 3. Силовой расчет приспособления. | 14 |
| 3.1 Схема силового замыкания | 14 |
| 3.2. Схема применяемого пневмоцилиндра | 17 |
| 4 Технико-экономическое обоснование применения станочного приспособления | 18 |
| Литература | 19 |
| Приложения: | |
| чертеж детали (А4) | |
| чертеж приспособления (формат А1) | |
| спецификация (формат А4) |
|
|
 ВВЕДЕНИЕ
Интенсификация производства в машиностроении неразрывно связана с техническим перевооружением и модернизацией средств производства на базе применения новейших достижений науки и техники. Техническое перевооружение, подготовка производства новых видов продукции машиностроения и модернизация средств производства неизбежно включают процессы проектирования средств технологического оснащения и их изготовления.
В общем объеме средств технологического оснащения примерно 50% составляют станочные приспособления. Применение станочных приспособлений позволяет:
1. надежно базировать и закреплять обрабатываемую деталь с сохранением ее жесткости в процессе обработки;
2. стабильно обеспечивать высокое качество обрабатываемых деталей при минимальной зависимости качества от квалификации рабочего;
3. повысить производительность и облегчить условия труда рабочего в результате механизации приспособлений;
4. расширить технологические возможности используемого оборудования.
В зависимости от вида производства технический уровень и структура станочных приспособлений различны. Для массового и крупносерийного производства в большинстве случаев применяют специальные станочные приспособления. Специальные станочные приспособления имеют одноцелевое назначение для выполнения определенных операций механической обработки конкретной детали. Эти приспособления наиболее трудоемки и дороги при исполнении. В условиях единичного и мелкосерийного производства широкое распространение получила система универсально-сборных приспособлений (УСП), основанная на использовании стандартных деталей и узлов. Этот вид приспособлений более мобилен в части подготовки производства и не требует значительных затрат.
Создание любого вида станочных приспособлений, отвечающих требованиям
производства, неизбежно сопряжено с применением квалифицированного труда. В
последнее время в области проектирования, станочных приспособлений достигнуты
значительные успехи. Разработаны методики расчета точности обработки деталей в
станочных приспособлениях, созданы прецизионные патроны и оправки, улучшены
зажимные механизмы и усовершенствована методика их расчета, разработаны
различные приводы с элементами, повысившими их эксплуатационную надежность.
 1. Проектирование станочного
приспособления
1.1. Техническое задание
Спроектировать установочно-зажимное приспособление под детали типа "Валы" для операции сверление отверстия на вертикально-сверлильном станке модели 2Н118А в условиях серийного производства;
- геометрические параметры:
диаметры: Dmin = 20мм, Dmax = 40мм
- Весовые параметры:
mmax = 1.5кг
- Точность выполняемой операции в мм:
диаметр отверстия 10H14, глубина 35H14, фаска на глубину 5H14 под углом 60°, соосность 0,1мм
- Способ обеспечения заданной точности по предварительной настройке станка
- Годовая программа выпуска всех типоразмеров Nг = 9000шт
- Должно быть обеспечено: снижение брака на 5…10%, снижение трудоемкости на 40%
1.2. Последовательность и этапы при проектировании станочных приспособлений.

| Техническое задание на проектирование станочного приспособления | |
| Анализ исходных данных для разработки технического проекта | |
| Выбор и обоснование системы станочного приспособления | Критерий выбора - зона рентабельности применения системы станочного приспособления |
| Выбор баз и способа установки заготовки на разрабатываемой операции | |
|
Определение и анализ погрешности базирования Eб |
Определение погрешности закрепления – Ез |
| Анализ и оптимизация теоретических схем базирования | Схема силового замыкания детали |
|
Определение погрешности базирования (Еб) для выбранной схемы установки |
Выбор точки приложения и направления зажимных сил |
|
Анализ возможных схем установки детали на операции |
Выбор конструкции и расположения опорных (установочных) элементов приспособления. |
| Анализ размерных связей при различных схемах базирования |
Расчет погрешности закрепления Ез = С1 * q0.5 * (C2 + kRa) |
|
Оптимизация схемы базирования. Расчет Еб |
|
|
Выбор способа установки приспособления на станке |
Осуществляется привязка станочного приспособления к системе координат станка |
|
Оценка (расчетная) погрешности установки Е = Ö E12 + E22 |
Оценка (расчетная) допуска на исполнительный размер [бp] £ [бт] |
| Выбор направляющих элементов для инструмента | |
| Разработка компоновочной схемы приспособления | |
| Расчетная часть проекта | |
 1.3. Выбор и обоснование
системы станочного приспособления.
Система станочного приспособления определяется по зоне рентабельности, через коэффициент загрузки приспособления.
Кз = Тш.к. – Nг – КЗО / Fд (2.3)
где Тш.к. – штучно-калькуляционное время выполняемой операции
Тш.к. = 3,8мин
Nг - годовая программа выпуска
Nг = 1500шт.
N = 6
N - число деталей в группе
N = 6
Fд - действительный годовой фонд времени
Кз = 3,8 - 1500 ´ 6 / 4015 - 60 = 0,14
по ГОСТ 14.305-73 с таким коэффициентом загрузки целесообразно применять приспособления УНП.
УНП - универсальное наладочное приспособление. К этой группе приспособлений относятся приспособления, состоящие из постоянной части и сменных наладок. С помощью УНП заготовка устанавливается с такой же точностью и быстротой, как и при использовании дорогостоящего специального приспособления, следовательно, УНП выполняет функции специального приспособления при меньших удельных затратах
 2. Выбор способа установки
заготовки в станочном приспособлении.
2.1. Выбор схемы базирования.
Анализируя техническое задание, эскиз детали под выполняемую операцию из ГОСТа 21495-76 выбираем теоретическую схему базирования и из ГОСТа 31107-81 возможные схемы практической реализации.
Так как одним из пунктов технического задания является заданная соосность 0,1мм, то возможность ее выдержки возможна только по третьей схеме базирования.
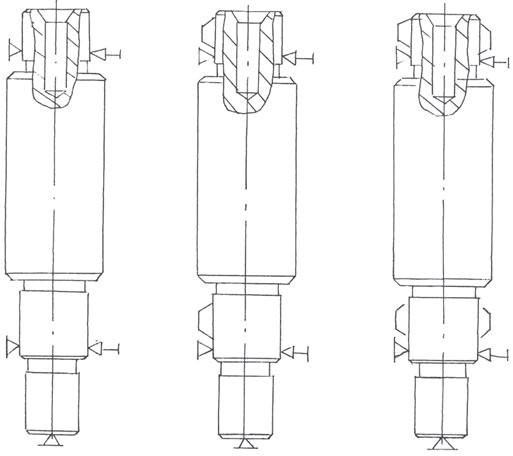
Практическая схема базирования детали "Вал" для операции ''Сверление''.
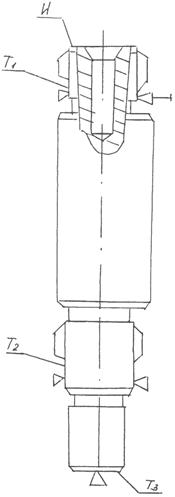
1. Знаками Т1, Т2, Т3 обозначены технологические (установочные) базы.
2. Знаком И обозначена измерительная база.
 Теоретическая схема
базирования и ее варианты практической реализации для операции
"Сверление" при обработке детали "Вал".
|
Схема базирования
детали на операции ГОСТ 21495-76 |
|
|
1, 2, 3, 4 – скрытая двойная направляющая база 5 – опорная технологическая база 6 – скрытая опорная технологическая база |
|
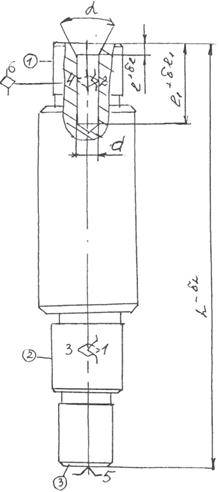
Характеристика установочных (базирующих) поверхностей.
Поверхности 1 и 2 выполнены по квалитету f9 и имеют шероховатость Ra = 2.5мкм. Торец 3 выполнен по квалитету h14, Rz = 20мкм.
 Возможные варианты схемы
практической реализации ГОСТ 3.1107-81.
| Схема №1 | Схема №2 | Схема№3 |
Расчет погрешности базирования на исполнительных размерах.
Eбl = da = 1мм
Eбl1 = da = 1мм
Eбa = 0
т.к. установочные и измерительные базы для размеров l и l1 не совпадают.
 2.2. Предварительная оценка
точности обработки.
В процессе обработки заготовки возникают отклонения от геометрических форм и размеров, заданных чертежом и техническим заданием, которые должны находиться в пределах допусков, определяющих наибольшие допустимые значения погрешностей размеров и формы заготовки или детали
Схема установки детали "Вал" с исполнительными и установочными размерами для операции "Сверление".
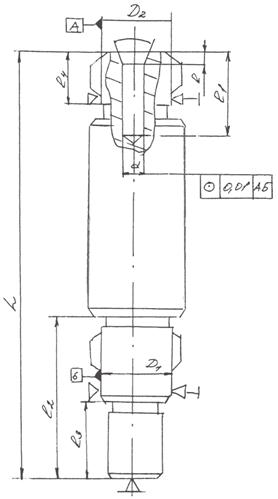
Исполнительные размеры:
d = 10Н14(+0.86), 1 = 5h14(+0.30)
h = 35h4(+0.62)
Установочные размеры:
D2 = 28.4f9( ), D1
= 28.4f9

L = 208h4(-1), l2 = 64h14(-0.74)
1з = 34h14(-0.62), l4 = 24h14(-0.52)
 Так как точностной расчет
выполняется для самого жестко заданного размера, то в дальнейшем будем
рассчитывать глубину фаски 1 = 5h14(+0.3).
Погрешность установки заготовки Еу возникает при установке в приспособлении и складывается из погрешностей базирования Еб и погрешности закрепления Ез.
Еу = Ö Еб2+Ез2, мм (2)
Погрешность Еб возникает когда технологическая база и измерительная не совпадают.
Следовательно, Еб1 = б1 = 1мм.
Погрешность закрепления Ез = 0, т.к. сила зажима будет направлена перпендикулярно поверхности установочных элементов, т.е. перпендикулярно выполняемому размеру
Еу = 0 + 1 = 1мм.
В момент касания поверхности заготовки, автоматически включается рабочая подача и производится сверление на глубину настроенную предварительно кулачком. Но так как операция выполняется на вертикально-сверлильном станке 2Н118А, а в паспорте станка указано, что глубина сверления настраивается кулачком, т.е. то что Еб = 0 на точность получения заданного размера не влияет, значит погрешность установки можно условно принять Еу = 0. Для расчета допуска на размер 1 воспользуемся формулой:
бр = Еу + ÙН + W (2.2)
где Еу = 0, погрешность установки
W = 2,5мкм - экономическая величина, характеризующая точность обработки установочных поверхностей
ÙН - погрешность настройки
ÙН = 0,1бт (2.2)
где б